جذور هندسية
من الخبرة العملية إلى مسؤولية كاملة عن خطوط التغليف.
تطوّر نوكتا ماكينا أنظمة تغليف أفقي تربط مناولة المنتج والتغليف بالكرتون والفلو راب والأتمتة ضمن نهج إنتاجي واحد متكامل.
بدأت نوكتا ماكينا عام 2006 بفريق صغير وورشة مساحتها 25 م²، إلا أن أساسها التقني كان يستند إلى سنوات طويلة من الخبرة في التغليف والأتمتة قبل تأسيس الشركة.
واليوم تتحول هذه الخبرة إلى أنظمة تغذية وتوزيع، وتغليف فلو راب، ومناولة روبوتية، وتعبئة كرتونية بالتحميل العلوي، وأتمتة خطوط تعمل كنظام إنتاج واحد منسق.
تركيز كامل على التغليف الأفقي، وهندسة تنطلق من المنتجات وظروف الإنتاج الحقيقية.
فيلم الشركة
نوكتا ماكينا أثناء العمل
نظرة أقرب إلى الآلات والأشخاص وبيئة الإنتاج وراء نوكتا ماكينا، تكشف عن الانضباط الهندسي وجودة التصنيع الكامنة خلف كل خط نقوم ببنائه.
من المنتج إلى الإنتاج
من فهم المنتج إلى أداء جاهز للإنتاج
نجمع بين المنصات القياسية والهندسة المخصصة ومعمارية الخط المناسبة للعملية وفق المنتج والطاقة المطلوبة وإيقاع العملية السابقة وشكل العبوة النهائي المطلوب في نهاية الخط.
من أول مراجعة فنية وحتى الدعم التشغيلي طويل الأمد، يُخطط لكل مرحلة باعتبارها جزءاً من مسؤولية تغليف مترابطة واحدة مبنية حول المنتجات الحقيقية وظروف الإنتاج الفعلية وتوقعات المصنع الواقعية.
من المنتج إلى الإنتاج
تحليل المنتج
نرسم صورة المنتج ومتطلبات العبوة وإيقاع الإنتاج قبل تحديد أي حل، بحيث يبدأ مفهوم الخط من سلوك المنتج الحقيقي لا من الافتراضات.
ابدأ المحادثةيبدأ كل خط تغليف موثوق قبل اختيار أي آلة.
يبدأ كل مشروع بالمنتج نفسه. نقيم أبعاد المنتج وشكله الهندسي وهشاشته وحالة سطحه وإيقاع الإنتاج والطاقة المستهدفة قبل تحديد مفهوم التغليف. هذا التحليل الأول يشكل الأساس لمناولة المنتج والتغذية والتغليف والأتمتة اللاحقة.
كما ندرس كيفية خروج المنتج من العملية السابقة ووصوله إلى منطقة التغليف والمسافات والاتجاهات الطبيعية التي تتكون أثناء الحركة، وأين تكون هناك حاجة إلى التخزين المؤقت أو التحكم اللطيف. هذه الملاحظات تحدد بنية التغذية وتقلل التعقيد غير الضروري في المراحل اللاحقة.
المنتج هو الذي يحدد الخط، وليس العكس.
من المنتج إلى الإنتاج
الهندسة
يتشكل اختيار الآلة ومنطق التخطيط وبنية الخط حول التطبيق الفعلي، مع موازنة المنصات القياسية للآلات بقرارات هندسية خاصة بالتطبيق.
ابدأ المحادثةتحول الهندسة سلوك المنتج وأهداف الإنتاج إلى مفهوم متكامل لخط واحد.
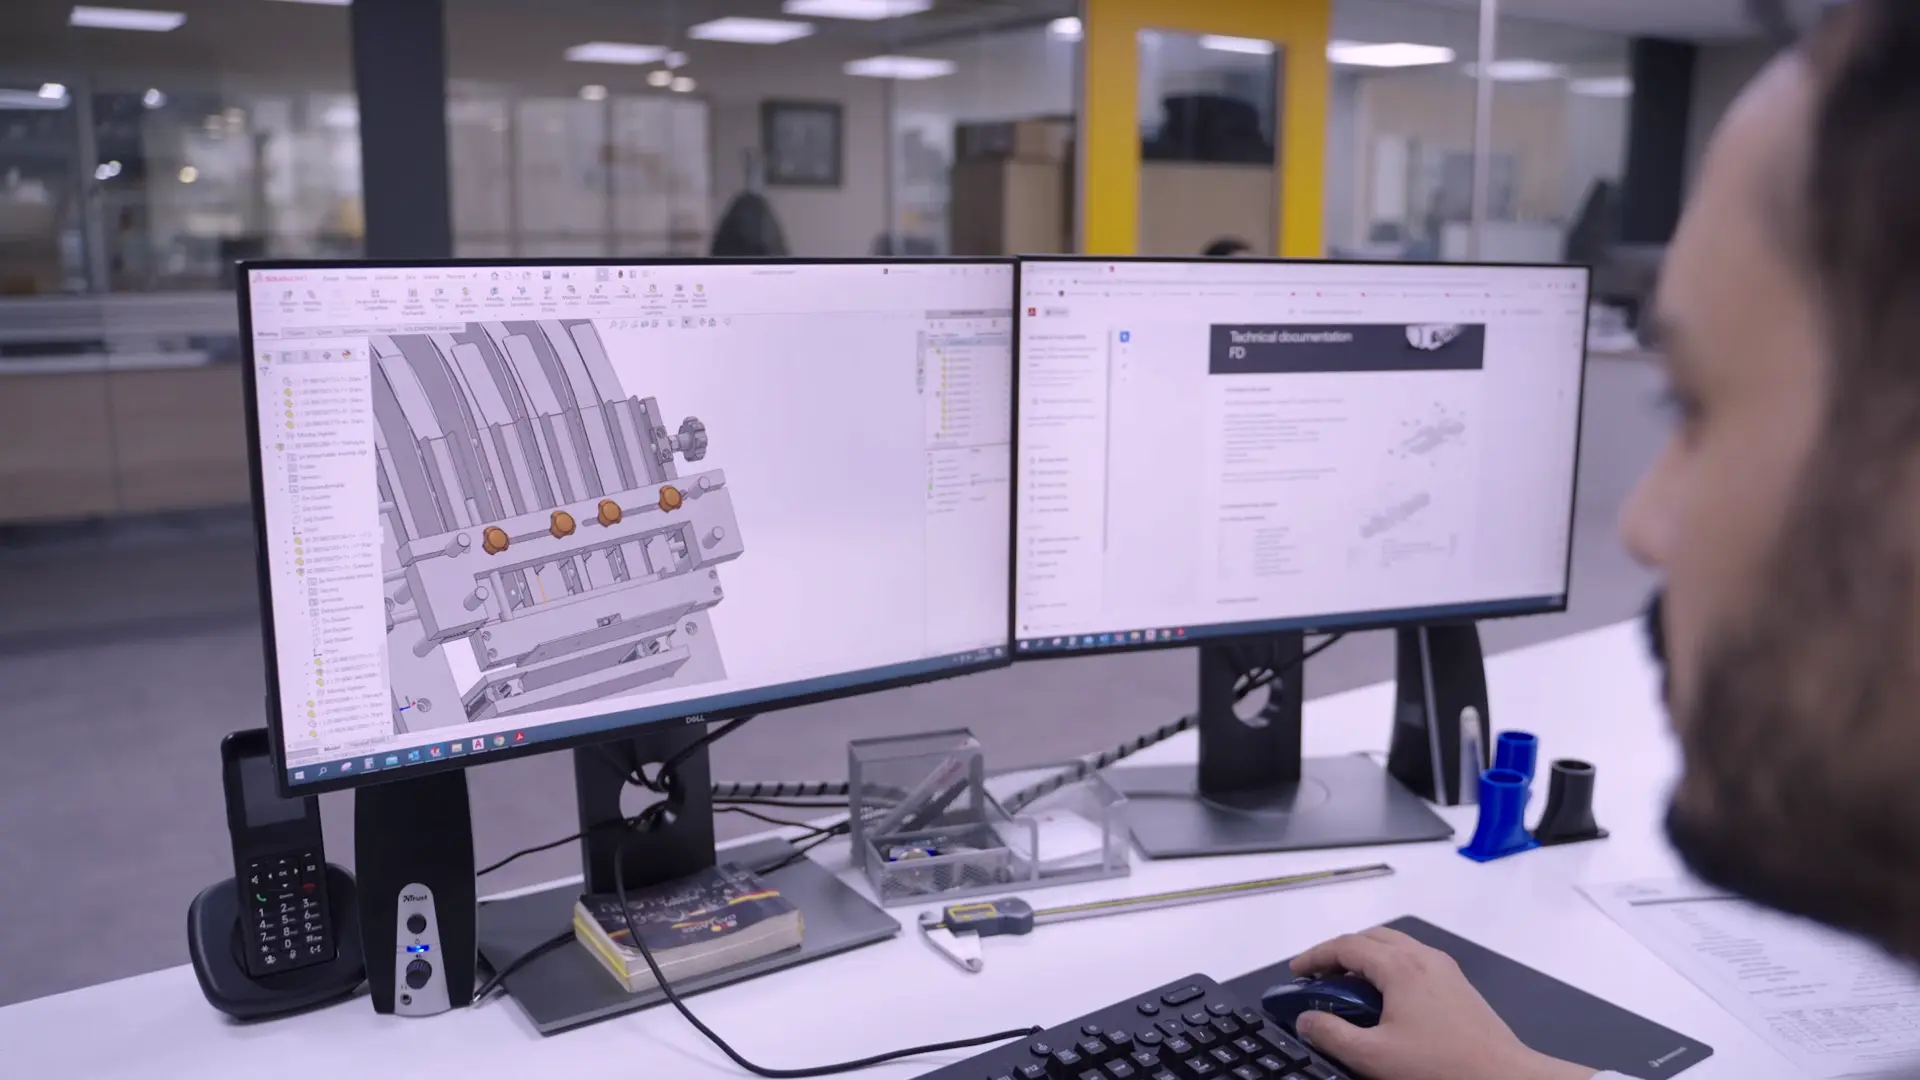
بعد تحديد متطلبات المنتج والإنتاج، تطور فرقنا الهندسية مفهوم التغليف الكامل على هذا الأساس. تكوين الآلة واستراتيجية التغذية وانتقالات المنتج وشكل العبوة وسرعة الخط ومتطلبات الأتمتة تُهندس كنظام واحد مترابط وليس كآلات منفصلة.
يتم تطوير التصميم الميكانيكي واختيار الآلات وانتقالات المنتج ومتطلبات الإغلاق والحركة والتحكم ووصول المشغل معاً. نستخدم منصات نوكتا القياسية عندما تناسب التطبيق، ونضيف الهندسة المخصصة فقط عندما يتطلبها المنتج أو العملية فعلياً.
مفهوم واحد. بنية خط واحدة. مسؤولية هندسية واحدة.
التصميم والهندسة
يبدأ كل مشروع بالمنتج والطاقة المستهدفة وشكل العبوة والعملية المحيطة، ثم تُدمج منصات الآلات القياسية مع الهندسة المخصصة حيث يتطلب التطبيق.
من المنتج إلى الإنتاج
التصنيع
تحول جودة التصنيع وانضباط التجميع قرارات الهندسة إلى واقع آلي متين، حيث يُجهَّز كل مكوّن ليعمل بثبات في الإنتاج المستمر.
ابدأ المحادثةلا تصبح الفكرة الهندسية ذات قيمة إلا عندما يمكن تصنيعها بدقة وبصورة قابلة للتكرار.
بعد اعتماد المفهوم الهندسي، ينتقل المشروع إلى التصنيع داخل نوكتا ماكينا. تُنتج المكونات الميكانيكية وهياكل الآلات وأنظمة مناولة المنتج والتجميعات الخاصة وفقاً لاحتياجات المشروع، مع بقاء الهندسة والتصنيع على تواصل وثيق طوال مرحلة البناء.
تعمل فرق التصنيع مباشرة انطلاقاً من بيانات هندسة المشروع، مع الحفاظ على الترابط بين التفاوتات وسهولة الوصول والصيانة وتسلسل التجميع ومقصد التصميم. يتم التحقق من المكونات والتجميعات الخاصة أثناء بناء الآلة لمعالجة أي انحراف قبل مرحلة التكامل النهائي.
ما يتم تصميمه هندسياً على الشاشة يجب أن يعمل على أرض الإنتاج.
من المنتج إلى الإنتاج
التكامل
يتم ربط كل وحدة كجزء من خط واحد، لا كمعدات منفصلة تعمل جنباً إلى جنب، بحيث تتحرك البيانات ومناولة المنتج ومنطق الأتمتة معاً.
ابدأ المحادثةلا تحقق الآلات المنفصلة إنتاجاً فعلياً إلا عندما تعمل الانتقالات والتوقيت وأنظمة التحكم معاً.
تُجمع أنظمة التغذية وآلات الفلو راب والمناولة الروبوتية والتعبئة بالكرتون من الأعلى وأتمتة الخط ضمن نظام إنتاجي واحد منسق. تعمل الفرق الميكانيكية والكهربائية وفرق الأتمتة والمشاريع على نفس بنية الخط لضمان حل تدفق المنتج وتواصل الآلات ومزامنتها قبل التسليم.
يتم التحقق من الواجهات بين المعدات السابقة وأنظمة التغذية والفلو راب والروبوتات والكرتنة والأنظمة اللاحقة كجزء من بنية خط واحدة. تُحل عمليات تسليم المنتج والتخزين المؤقت وإشارات الاتصال والوصفات ومنطق الاستعادة معاً ليعمل الخط كعملية منسقة لا كسلسلة آلات منفصلة.
التكامل هو المرحلة التي تتحول فيها التقنيات المنفصلة إلى عملية إنتاج واحدة.
التعاون الهندسي
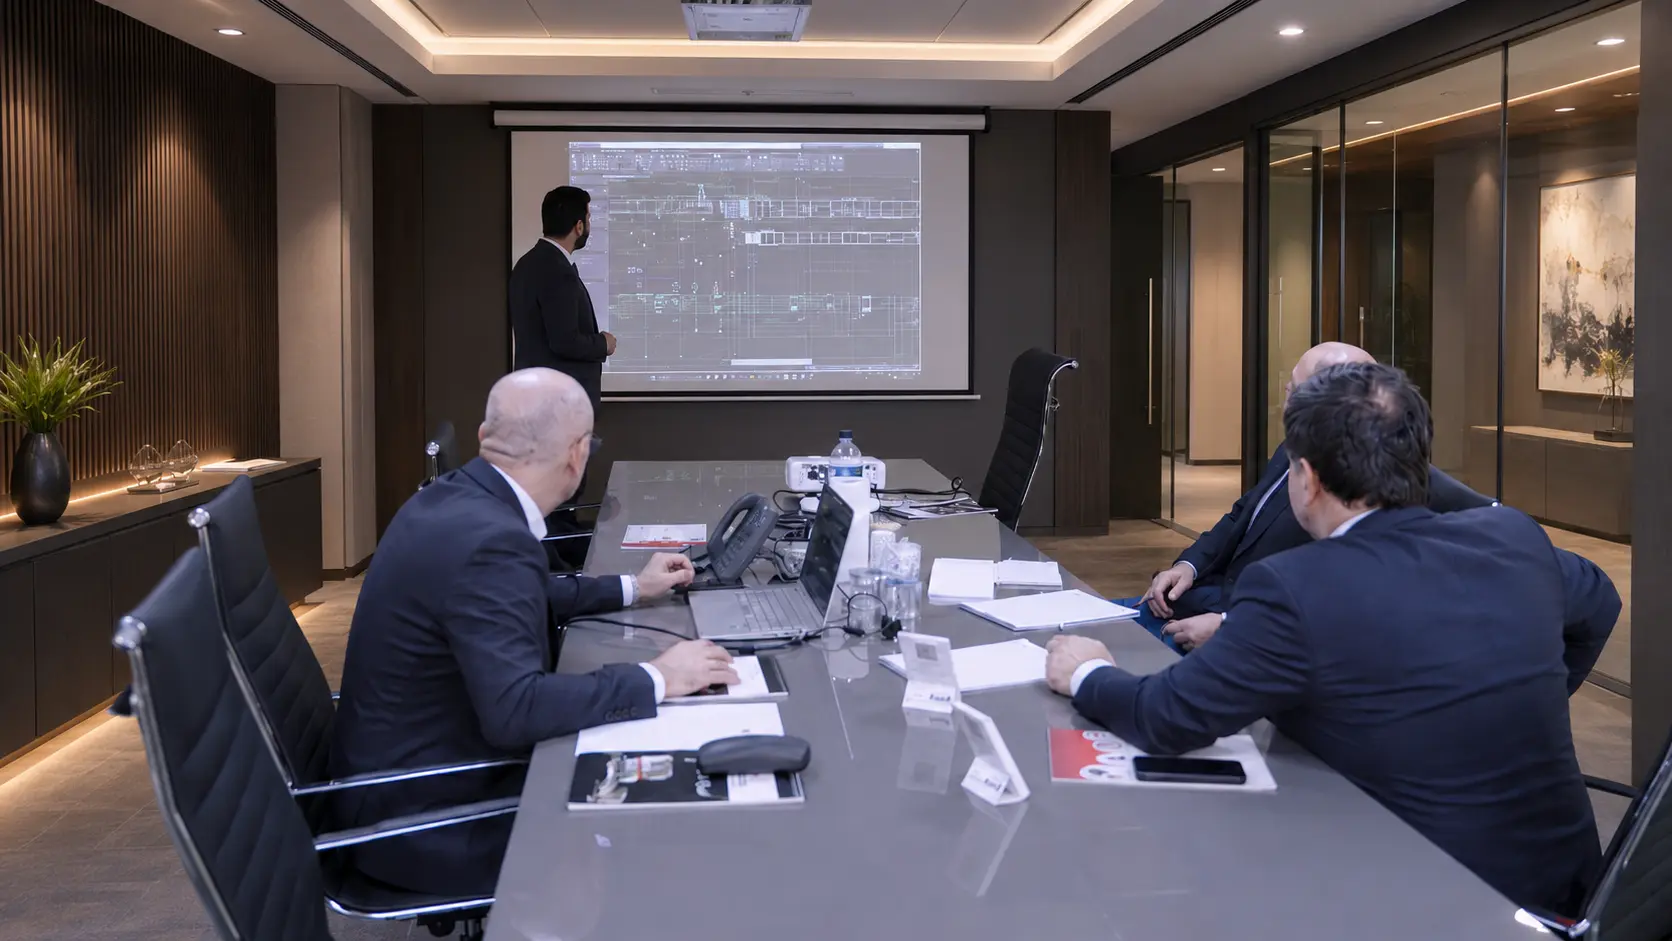
تراجع فرق الميكانيك والكهرباء والأتمتة والمشاريع الخط نفسه معاً، لتبقى القرارات مترابطة من الفكرة حتى التشغيل.
من المنتج إلى الإنتاج
اختبار FAT بحضور العميل
يتم التحقق من الأداء مع العميل قبل الشحن وقبل أن تصبح قرارات الموقع مكلفة، مع تأكيد سلوك الآلة وتوقعات الخط في ظروف واقعية.
ابدأ المحادثةقبل الشحن يتم إثبات الخط كعملية تعمل فعلياً، وليس كمجموعة من الآلات فقط.
قبل الشحن، يُختبر النظام الكامل ضمن شروط اختبار القبول في المصنع FAT وبمشاركة العميل عند الحاجة. تتم مراجعة مناولة المنتج ووظائف الآلة وتسلسل الإنتاج وأنظمة السلامة وأداء الخط للتحقق من النظام قبل خروجه من نوكتا ماكينا.
عندما يكون ذلك ممكناً تُجرى الاختبارات مع العميل وباستخدام منتجات ممثلة. تتم مراجعة تسلسل التشغيل وتغييرات المقاس ووظائف السلامة والإنذارات والوصفات وانتقالات المنتج والأداء المستهدف في بيئة مصنع مضبوطة لإغلاق النقاط المفتوحة قبل الشحن.
الهدف هو حل أسئلة الإنتاج قبل مغادرة الخط لمصنعنا.
من المنتج إلى الإنتاج
التركيب
يتم تنسيق التموضع الميكانيكي والخدمات والواجهات لتهيئة الخط لبدء تشغيل سلس، مع مراعاة ظروف المصنع المحيطة وسهولة الوصول التشغيلي.
ابدأ المحادثةحتى الخط المصمم جيداً يعتمد على تركيب منضبط في موقع العميل.
بعد التسليم، يدعم فريقنا الفني تركيب الآلات وربطها ببيئة الإنتاج المحيطة. يتم التحقق من التموضع الميكانيكي والخدمات المساندة وواجهات الخط واتصال النظام لتهيئة الظروف الصحيحة لبدء التشغيل.
يتم التحقق من تموضع الآلات ومستويات الخط والخدمات وحدود السلامة وواجهات المنتج والاتصال مع المعدات المحيطة وفق المخطط المعتمد. يساعد تنسيق هذه التفاصيل مبكراً على منع مشكلات التركيب من التحول إلى تأخير في التشغيل.
التركيب يهيئ الظروف لبدء تشغيل واضح ويمكن التنبؤ به.
من المنتج إلى الإنتاج
الإنتاج: الخطوة الأولى!
يحوّل الضبط الدقيق في الموقع المعدات المركبة إلى خط مستقر جاهز للإنتاج اليومي، مع مواءمة إعدادات الآلة مع المنتج والمشغّلين وإيقاع المصنع الحقيقي.
ابدأ المحادثةالتشغيل الأولي هو المرحلة التي يتم فيها ضبط الهندسة وفق المنتج الحقيقي وبيئة الإنتاج الفعلية.
تنقل مرحلة التشغيل الأولي عملية التغليف الكاملة إلى الإنتاج الفعلي. يتم ضبط معلمات الآلة وتدفق المنتج والمزامنة وظروف التشغيل باستخدام المنتج الحقيقي حتى يصل الخط إلى الأداء والثبات المطلوبين.
يتم ضبط السرعات ونوافذ التوقيت وقيم الوصفات ومعلمات مناولة المنتج وسلوك الاستعادة وفق ظروف الإنتاج الحقيقية. وبالتوازي مع تثبيت الأداء يتم تعريف المشغلين والفرق الفنية على النظام لنقل الخط من مرحلة التركيب إلى إنتاج يومي متكرر.
يتم التحقق من الأداء ضمن الظروف التي صُمم الخط للتعامل معها.
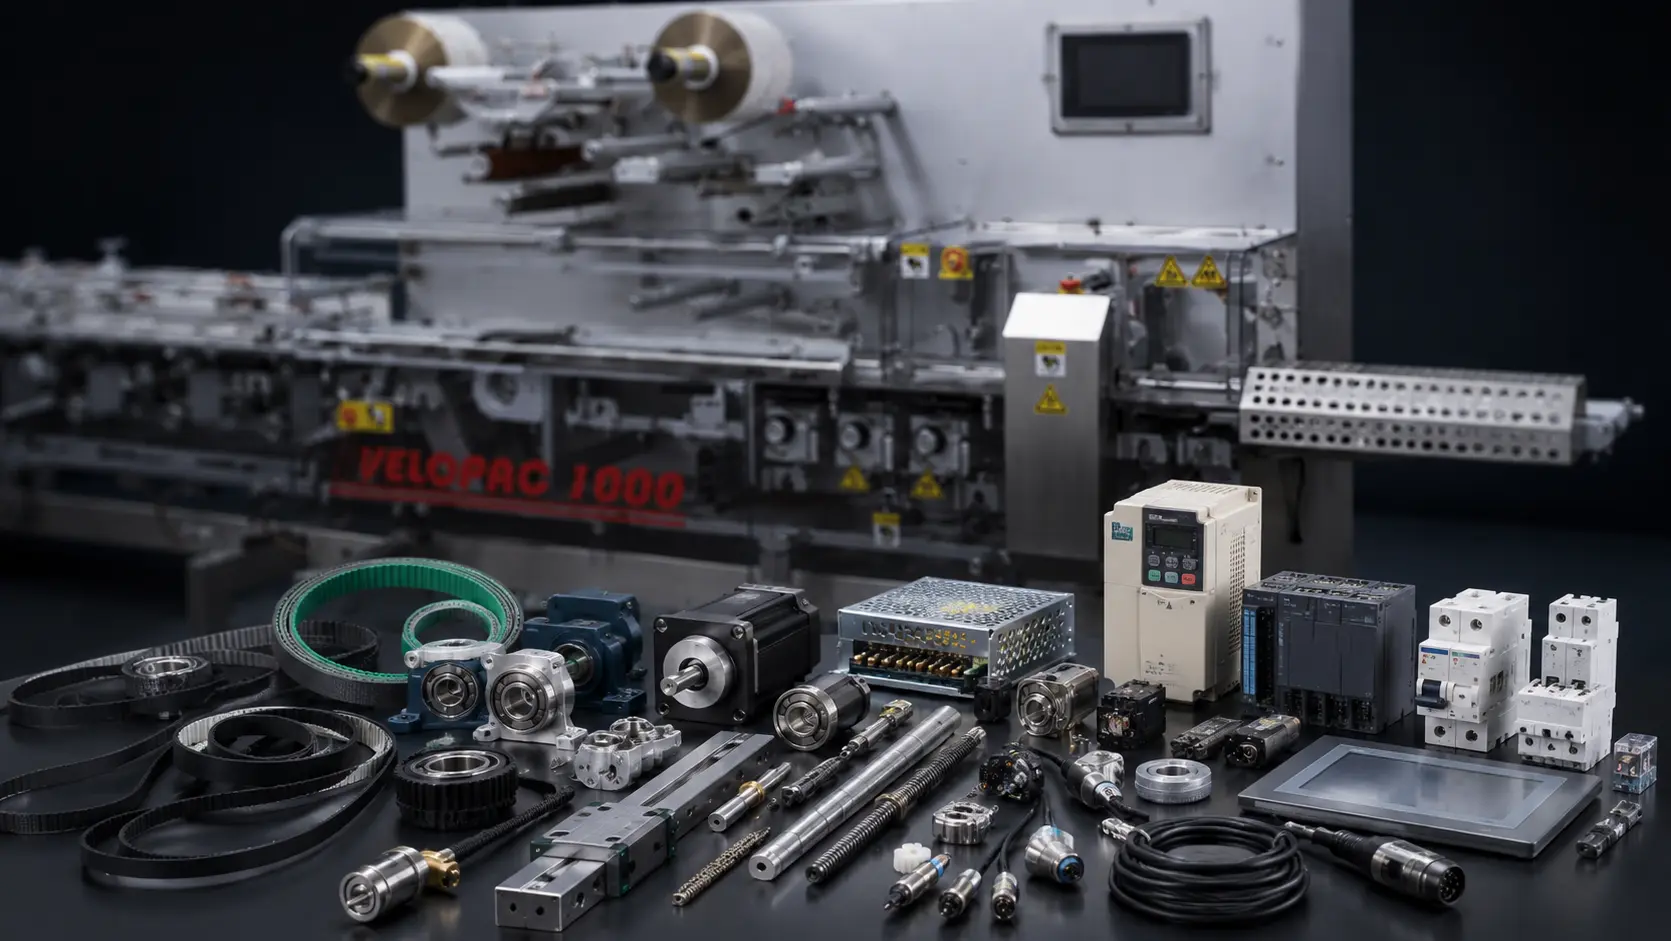
قطع الغيار والاستعداد للخدمة
تساعد قطع الغيار الموثقة والدعم عن بُعد والمساندة الفنية المباشرة العملاء على الحفاظ على موثوقية الخط بعد التشغيل.
من المنتج إلى الإنتاج
دعم فني وعن بُعد
بعد بدء التشغيل، تحافظ الاستجابة الفنية وجاهزية قطع الغيار والدعم عن بُعد على استمرارية الخط، وتحمي الجاهزية التشغيلية وتدعم استمرارية الإنتاج على المدى الطويل.
ابدأ المحادثةلا تنتهي مسؤولية الإنتاج عندما يصل الخط إلى سرعته المستهدفة.
لا تنتهي مسؤوليتنا بعد التشغيل الأولي. يساعد التشخيص عن بُعد والدعم الفني المباشر وقطع الغيار الموثقة وخدمات الصيانة العملاء على الحفاظ على إنتاج موثوق والاستجابة السريعة عند الحاجة إلى الدعم التشغيلي.
يوفر التشخيص عن بُعد والتواصل الفني المباشر وقطع الغيار الموثقة وتخطيط الخدمة مساراً واضحاً للدعم عند الحاجة. إبقاء معلومات الآلة ومراجع القطع والمعرفة الفنية مرتبطة بالمشروع المسلم يساعد على تقليل زمن الاستجابة وحماية استمرارية الإنتاج.
الوصول السريع إلى المعرفة والتشخيص والقطع يساعد على حماية استمرارية الإنتاج.